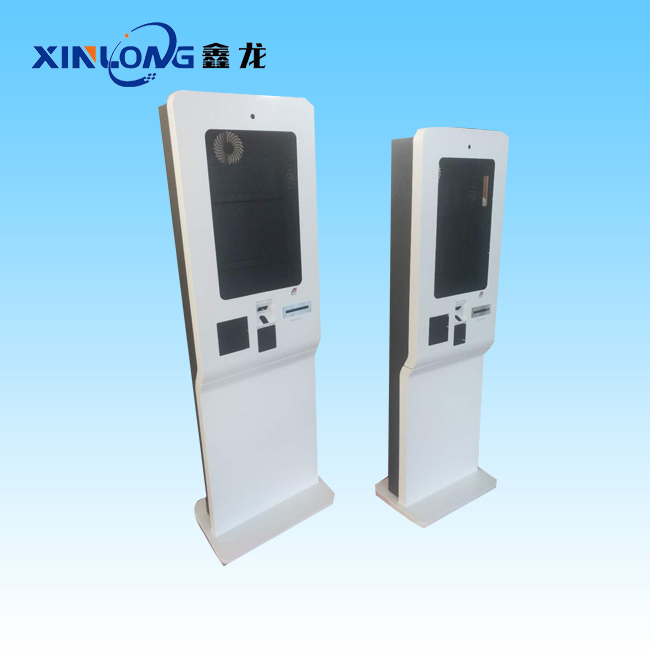
查询机外壳属于外观件 + 结构件,分为内部结构焊缝(不外露) 和外观拼接焊缝(正面 / 侧面可见,要求打磨平整);板材一般 1.2~2.0mm SPCC / 镀锌板 / 304 不锈钢。那么,下面小编讲一下
查询机外壳加工的焊接方式:
1. 电阻点焊(常用,内部框架)
原理:电流瞬间加热,工件接触点熔合,靠压力压紧成型。
适用:柜体内部加强筋、背板、内部支架,非外观面。
✅优点:变形极小、速度快、成本低;不需要焊丝;适合批量。
❌缺点:焊点凸起,表面有压痕,不能用在 A 外观面;密封性差,不能做连续密封焊缝。
适用场景:柜体内部骨架固定、底座加强板。
2. CO₂气体保护焊(二保焊,传统钣金厂通用)
原理:焊丝连续送丝,二氧化碳气体保护熔池。
适用:厚板、较长拼接缝,内部 + B 面;外观焊缝需要大量打磨 + 刮灰
✅优点:焊接速度快,熔深足,设备便宜;适合 1.5~2.0mm 板材。
❌缺点:热输入大 → 焊接变形大,飞溅多;焊缝凸起,外观面打磨工作量很大,厚灰容易后期开裂掉漆。
老款查询机外壳大量用二保焊;现在外观接缝尽量减少二保焊。
3. 光纤激光焊接(外观接缝首选,你前面了解的光纤激光焊机)
分为连续激光焊 / 摆动激光焊
适用:外壳正面面板拼接、转角、A 面可见接缝,薄板 1.0–2.0mm。
✅优点:热影响区极小,变形非常小;焊缝窄,飞溅少;焊缝平整,少量打磨甚至免打磨;成品外观质感好,大幅减少原子灰,降低喷粉后开裂风险。
❌缺点:设备成本高;对板材拼缝间隙要求高(摆动焊可放宽 0.3~0.8mm);厚板熔深有限;镀锌板焊接容易气孔。
现在高端自助查询机、政务终端外壳 A 面优先光纤激光焊。
4. 氩弧焊(TIG,不锈钢外壳常用)
原理:钨极氩气保护,手工填丝。
适用:304 不锈钢查询机外壳、小转角、精细外观焊缝,小批量打样。
✅优点:焊缝成型美观,飞溅少;可控性强。
❌缺点:焊接速度慢,成本高;热输入比激光大,薄板容易变形;大批量生产效率低。
5. 激光点焊机(小型精密点位)
适用:小螺母、小支架、细小卡扣固定;薄板局部点焊。
✅变形极小,几乎无飞溅。
❌只适合单点固定,不能做连续长焊缝。
6. 拉钉 / 抽芯铆钉(不属于熔焊,装配常用)
很多外壳设计会用拉钉替代焊接,方便拆装。
适用:后门、可拆卸盖板。
❌缺点:外观有铆钉头,密封性差;不适合受力连续结构。
7. 折边锁合(咬口,无焊接)
板材折弯咬合拼接,完全不用焊接。
✅无变形、无焊缝,外观好。
❌只适合薄壁,强度偏低,机柜很少做主受力连接。
✅ 查询机外壳焊接选型推荐(按位置)
1. A 面(正面可见面板拼接、转角):优先光纤激光焊
目标:减少变形,减少刮灰,保证喷粉后外观,缝隙均匀。
注意:镀锌板激光焊容易产生气孔,焊后必须打磨除锌再喷涂。
2. 柜体内部骨架、加强筋、非外观面:电阻点焊
追求效率、低成本、变形小。
3. 不锈钢外壳小批量打样:氩弧焊
4. 厚板底座、承重结构(B 面):二保焊
⚠️ 焊接带来的常见外壳瑕疵(重点避坑)
1. 焊接变形:二保焊突出 → 面板扭曲,装配时屏幕框对角线超差,缝隙宽窄不一。
2. 焊缝打磨不到位、原子灰太厚:喷粉后受热鼓包、掉漆(外观件高频不良)。
3. 镀锌板焊接气孔:锌高温汽化,焊缝产生气孔,喷涂后针孔。
对策:焊接位置打磨磨掉镀锌层再焊。
4. 激光焊拼缝过大:未熔合,强度不足。
5. 点焊压痕留在外观面,后期无法掩盖。
✅ 设计上的优化建议(减少焊接难度)
1. A 面尽量采用折弯一体成型,减少拼接焊缝,从源头减少焊接工作量。
2. 把焊缝尽量设计到产品内侧、背面(B 面),不要放在正面可视区域。
3. 必须拼接的外观接缝,预留 0.1~0.3mm 拼缝,方便激光焊。



 【公众号】
 【微信咨询】
 网站地图
 厂房设备
 合作案例