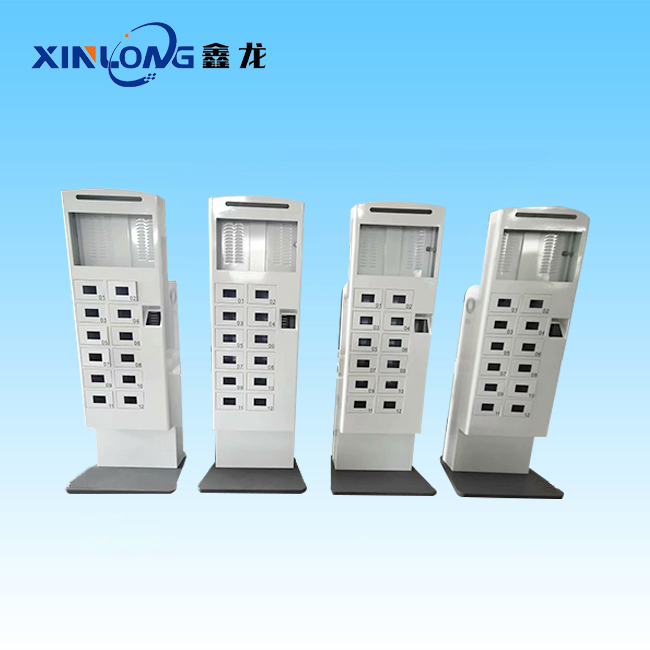
钣金机架加工主要是把金属板材通过切割、折弯和焊接做成设备框架。那么,下面简单了解一下钣金机架加工的工艺流程:
1. 图纸深化(非常关键,直接减少报废)
- 展开:三维转钣金展开图,核算折弯补偿量(折弯扣除 BD),避免折弯后尺寸出错;
- 避位检查:检查装配干涉、电缆孔、安装孔、螺纹孔位置;
- 工艺优化:厚板尖角改成 R 角;避免过小折弯边;长薄板增加加强筋,防止变形;
- 拆分大件:超大机架拆成分体结构,减少焊接变形,方便运输。
2. 下料工序
主流:光纤激光切割(首选);小批量也可用等离子、剪板机。
- 激光:精度高,可切复杂孔、异形;注意割缝补偿;薄板容易烧边,厚板挂渣。
- 剪板机:只适合简单直边,效率高,不能切异形。
常见瑕疵:割孔椭圆、挂渣、毛刺大、尺寸超差;毛刺必须去除,否则划伤装配人员 + 喷涂容易掉漆。
3. 去毛刺
激光 / 剪切边缘毛刺、熔渣;方法:砂带机、倒角机、打磨。
机架螺纹孔、装配接触面必须去毛刺,否则装配间隙大。
4. 折弯(钣金容易出尺寸不良工序)
确认折弯顺序,先折短边,后折长边;
控制折弯回弹:不同材料、厚度回弹不一样,程序预补偿;
模具选型:V 槽宽度匹配板厚;厚板用大 V 槽;
定位靠山校准,防止角度、尺寸跑偏。
❌不良:角度偏大 / 偏小、折弯边长短不一、折弯拉伤(铝板尤其明显)、压痕。
5. 压铆 / 攻丝
机架大量用压铆螺母、压铆螺柱;
- 压铆:压力要合适,压力过小松动;压力过大板料凹陷;
- 薄板尽量不攻丝,薄板螺纹容易滑牙,优先压铆;厚板可直接攻丝。
6. 焊接(机架zui大变形来源)
常用焊接:CO2 气体保护焊(碳钢)、氩弧焊 TIG(不锈钢 / 铝)
- 焊接方式:断续焊(减少变形),连续焊强度高但变形大;
- 工装定位:焊接工装夹具固定,防止焊接位移;大件机架焊接采用反变形工艺;
- 焊后处理:敲除焊渣,打磨焊缝;
高频缺陷:焊接变形、扭曲、焊缝气孔、夹渣、虚焊、焊穿、飞溅。
7. 校正(校平)
焊接之后机架大概率变形,用油压机 / 校平工装校正直线度、平面度、垂直度。
精度要求高的机架,校正后再做二次钻孔、铣基准面。
8. 表面处理
碳钢机架(普遍):脱脂除油 → 喷砂(Sa2.5) → 底漆 + 面漆(环氧底漆 + 粉末喷涂 / 油漆);粉末喷涂性价比高,耐磨。
不锈钢机架:酸洗钝化 / 拉丝;
铝机架:喷砂 + 阳极氧化。
注意:螺纹孔、装配基准孔**喷涂前保护(堵孔)**,防止粉末 / 油漆堵住螺纹。



 【公众号】
 【微信咨询】
 网站地图
 厂房设备
 合作案例

