广告机外壳属于外观 + 防护一体化钣金件,核心难点:大屏框口平面度、焊接变形、防水密封、表面色差、散热结构;户外款还要 IP 防护、耐紫外线。那么,下面小编说明一下
广告机外壳加工的工序流程:
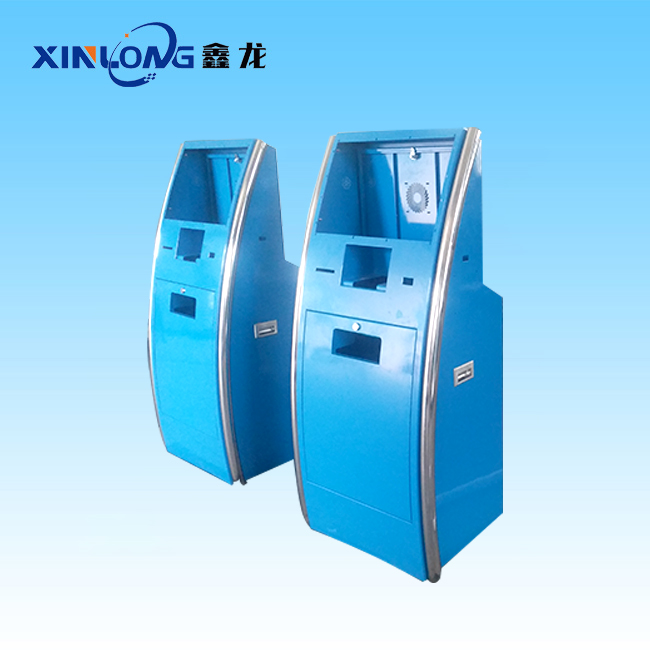
1. 激光切割下料
精度 ±0.1mm;切割重点:屏幕开口、散热孔、锁孔、压铆底孔。
✅必须去毛刺,切口无尖角,毛刺会刺破密封胶条、导致喷涂起皮。
2. 数控折弯
重点控制折弯回弹;大屏外壳多折件,折弯顺序不合理会干涉。
设计提示:折弯内角 R≥板厚 T,尖角折弯容易开裂。
3. 压铆 / 翻孔(螺纹柱)
广告机大量螺母柱用来固定屏幕、主板、电源板;优先压铆螺母柱,压铆不到位会滑牙、松动。
❌坑:薄板强行攻牙,螺纹强度极低,装配直接滑丝。
4. 焊接(广告机外壳大痛点:焊接变形)
大屏广告机框架焊接,优先用工装夹具刚性固定,控制焊接变形(和前面钢结构焊接变形矫正相通)。
- 外观可见位置:点焊 / 激光焊,热输入小,变形小,焊后打磨平整;尽量不要满焊,满焊极易造成框口扭曲、平面度超差。
- 内部加强、承重位置:连续焊。
- 焊后:打磨焊痕,填平焊缝,否则喷涂后会有凹凸痕迹。
5. 打磨与腻子
外观件焊缝缺陷,薄腻子找平;腻子不能厚,厚腻子长期会开裂脱落。户外外壳尽量少用原子灰。
6. 前处理(决定喷粉附着力,很多小厂偷工)
脱脂→水洗→磷化 / 钝化;油污、油脂不清理干净,喷粉会掉皮。户外件建议喷砂。
7. 表面处理选型
- 静电喷粉(喷塑,广告机主流)
室内:普通环氧粉;户外必须选用耐候聚酯粉,抗紫外线,否则半年褪色粉层开裂;膜厚 60~80μm。
- 阳极氧化(铝边框):膜厚 8~15μm,耐磨;缺点:深浅色批次色差,不能大面积修补。
- 喷漆:少用,耐磨差,多用于小批量打样。
8. 装配工序
压入门锁、铰链、防水胶条、散热过滤网;户外机重点装配**连续发泡密封胶条,胶条不能断、接缝要对接。



 【公众号】
 【微信咨询】




 网站地图
 厂房设备
 合作案例

