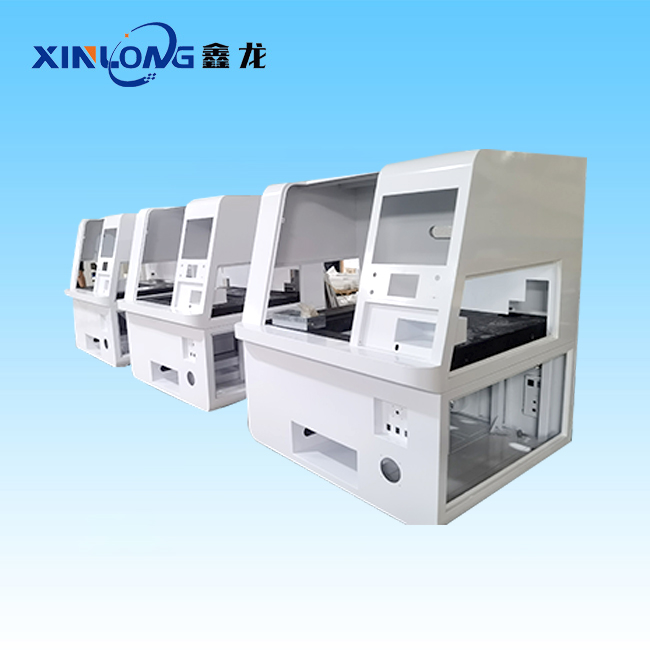
新能源机架是储能预制舱、电池柜、光伏逆变器、风电电控等设备的承重框架,承载电池模组、BMS、高压电气、液冷管路;分为钢结构方管机架(储能舱内部电池架)、铝合金型材 / 板材机架(轻量化电池托盘、电控机架),属于结构 + 安全件,对尺寸精度、抗震、防腐、去毛刺、洁净度要求远高于普通设备机架。那么,下面小编介绍一下
新能源机架加工的工艺要点:
1. 焊接(大风险点)
- 必须专用焊接工装压紧定位,控制焊接变形;采用分段跳焊,不要连续满焊,减少热变形。
- 碳钢二保焊,厚板考虑焊前预热;铝合金优先搅拌摩擦焊,焊缝气孔少、变形小,适合密封 IP67/IP68 要求。
- 焊缝要求:无气孔、裂纹、夹渣、咬边;高压电池区域焊缝必要做渗透 PT 探伤;焊瘤打磨平滑,严禁尖锐毛刺(防止刺破高压绝缘层,引发短路热失控)。
- 镀锌件焊接:焊接区域提前打磨去除镀锌层 15~20mm,焊后补防腐。
2. 机加工与应力控制
铝合金 / 大机架遵循粗加工→时效去应力→精加工,释放材料内部应力,避免加工完成后缓慢回弹变形。
安装基准面、模组定位孔、密封法兰面为关键特征;密封面平面度直接决定 IP 防护等级;孔系位置度严格管控。
高压件去毛刺是强制项,微小金属飞屑会造成高压短路,必须全检清理,清洗后干燥,无切削油残留。
3. 表面防腐处理(分场景)
- 室内储能舱机架:喷砂 Sa2.5 → 环氧底漆 + 静电粉末喷涂,涂层 60~80μm;
- 沿海盐雾户外:热喷锌 + 封闭漆,盐雾测试≥96h 甚至 240h;
- 铝合金:硬质阳极氧化或耐候喷涂;
喷砂完成后 4 小时内必须涂装,防止返锈。
4. 洁净管控(电池 PACK 机架重点)
加工、清洗后铁屑、铝屑、切削液残留必须清除干净;高压舱内部不允许油污、金属粉尘;zui终清洗后烘干。



 【公众号】
 【微信咨询】
 网站地图
 厂房设备
 合作案例

