机箱钣金加工就是按图纸把金属板材切割、折弯、焊接成机箱壳体,核心是找有实体工厂、设备齐全的厂家,能做激光切割、数控折弯、喷涂和预装,小批量定制也能接。那么,下面跟着小编一起了解一下机箱钣金加工的成本因素:
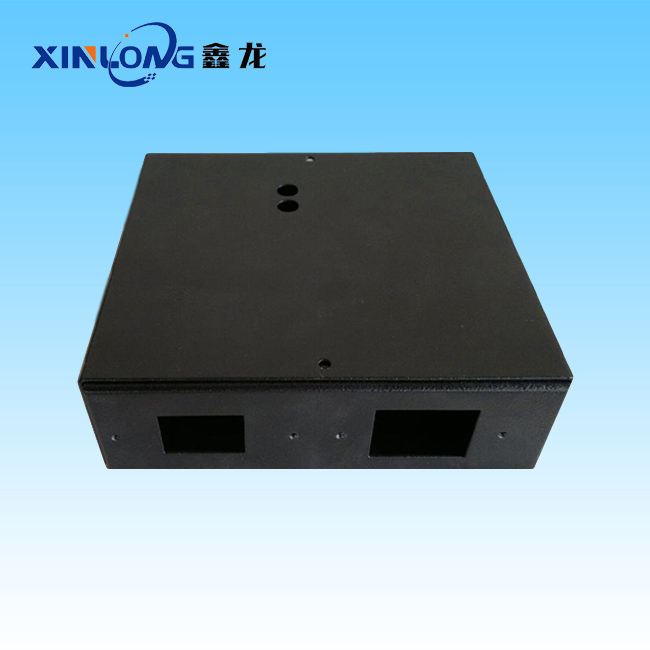
1. 原材料(占比高,通常 35%~60%)
- 材质**:SPCC 便宜;SECC 次之;SGCC、5052 铝更贵;SUS304 比冷轧贵很多,316 更贵。
- 板厚**:越厚单价越高;同时厚板下料、折弯、焊接工时也上升。
- 板材规格、利用率**:
- 零件尺寸能不能适配标准大板(1220×2440、1500×3000);
- 排料差、碎料多 → 材料损耗拉高;小零散件、异形件损耗明显上涨;
- 是否要求**正材、无划痕、保护膜**(外观件要加钱)。
- 采购量**:大批量板材单价低;打样、小批量是零售板价。
坑点:有些厂报价按理论净重,实际要加**烧损、边角料、试板损耗**;外观件还要额外预留报废率。
2. 下料工序成本(激光为主)
- 切割长度、孔数量、小孔、复杂轮廓;孔越多、图形越碎,激光耗时越长;
- 厚板切割速度慢、耗气(氧气 / 氮气)成本高;不锈钢、铝板必须氮气,氮气成本远高于氧气;
- 光纤激光:简单大方板便宜;密密麻麻散热孔、百叶、密集网孔,费用会明显上浮;
- 额外:去毛刺、倒角、拉丝,属于附加工时。
3. 折弯工序成本
- 折弯刀数:一个箱体折弯次数越多越贵;
- 难度:多折、倒扣、窄边、靠近折弯线的孔、小 R 折弯、不锈钢 / 铝回弹大,需要反复试折、补偿;
- 公差要求:普通 ±1° 便宜;精密箱体、对角线严格要求,要增加校形工时。
4. 铆接、攻牙、翻孔、压铆
- 压铆螺母、螺柱、涨铆:每一个都算工时 + 配件费;
- 翻孔攻牙:比压铆慢;
- 大量 M3/M4 密集螺柱,工时成本很可观;
- 若需要点焊固定,点焊按焊点计费。
5. 焊接成本(价差很大的一项)
- 焊接方式:点焊便宜 → 氩弧焊中等 → 激光焊贵;
- 焊缝长度、是否满焊、密封焊;密封防水机箱满焊成本远高于点焊框架;
- 材质:不锈钢焊接难、容易发黑,焊后打磨、酸洗钝化额外加钱;铝板氩弧焊难度高;
- 变形控制:焊后校形、打磨、修磨焊缝,外观件打磨工时非常高;
只点焊、不打磨的机箱很便宜;外表面要求焊缝无痕,价格直接上一个档次。
6. 表面处理(差异巨大,单独一大块)
- 静电喷粉(常用)**:按面积计费;
- 普通黑色、灰色便宜;特殊色、珠光、砂纹、高光、色差管控严,加价;
- 前处理(除油、磷化)是基础;镀锌板、不锈钢喷粉,要做钝化 / 喷砂,增加成本;
- 膜厚要求、盐雾要求(48h/96h/200h)越高越贵;
- 喷漆**:颜色灵活,但单价高于普通喷粉,良率偏低;
- 不锈钢拉丝 + 钝化**:人工拉丝贵;
- 额外:丝印、激光打标、铭牌、UV,都是单独收费。
关键点:**喷粉有涂层厚度,精密配合件会增加返工风险,也会间接拉高成本**。
7. 外购配件成本(单独列明)
铰链、门锁、搭扣、拉手、接地柱、脚垫、防水胶条、密封圈、端子、铜柱;
很多询价容易忽略,后期单独加配件会贵很多。
8. 公差、检验、品质要求(隐形成本)
- 普通公差 GB/T1804-m:常规价;
- 精密孔位、对角线、互换装配、全检、尺寸报告、首件记录、盐雾测试、导通测试 → 增加检验工时;
- 外观等级:内部结构件随便一点;**外露面板 A 面,划伤、凹坑管控严格,报废率上升**。
9. 订单数量、打样、换模 / 换程序成本
- 打样 / 小批量:激光编程、折弯调机、工装调试成本摊到很少几件,单价极高;
- 大批量:调机成本被摊薄,单价下降;
- 频繁改图、改版,每次都要重新调机,成本上涨;
- 一次性订单、急单:优先排产,工厂加收急单费。
10. 其他附加
- 包装:普通气泡袋便宜;独立泡沫、纸箱、木架、出口熏蒸木架;
- 运输、税费;
- 管理、损耗、不良预留、利润。



 【公众号】
 【微信咨询】
 网站地图
 厂房设备
 合作案例

