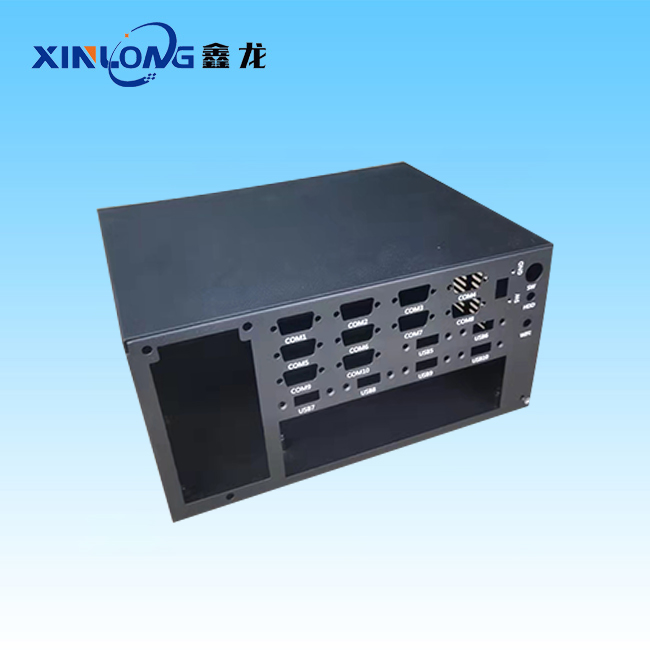
机箱加工主要是把金属板材通过切割、折弯、焊接等工序做成机箱或机柜外壳,常见有钣金机箱、铝型材机箱和非标定制机箱。那么,下面小编说明一下
机箱加工的常见不良故障:
1. 折弯类不良
- 折弯回弹、角度不准:折完 90 度变大;原因:材料弹性、没做回弹补偿、模具磨损;对策:过折补偿、定期校准折弯机
- 折弯开裂:铝、不锈钢高发;内 R 太小、折弯线顺着轧制纹理、切口微裂纹;规则:内 R≥板厚 t,铝尽量 R≥1.5t;转角加折弯释放槽
- 孔变形、椭圆:孔离折弯线太近(小于 2.5t),折弯挤压把孔拉变形;孔尽量安排折弯后再加工
2. 焊接不良(机箱头号痛点)
- 焊接变形、箱体扭曲、对角尺寸超差:热量集中、单边连续焊;对策:工装定位、对称跳焊、分段焊,焊后校形
- 焊穿、砂眼、气孔:电流过大、板材薄、油污杂质、保护气不足;密封机箱气孔直接漏水漏气
- 焊缝发黑氧化、后期生锈:氩弧焊保护不良、不锈钢焊后不酸洗钝化;镀锌板焊接位置锌层破坏,必须补防锈
- 焊缝打磨凹凸不平、磨穿板面
3. 下料与毛刺
- 激光切割毛刺、挂渣:功率、气压、焦点不对;毛刺不打磨,装配刮手、喷粉后掉粉
- 孔位偏移、外形尺寸超差:图纸展开 K 因子设置错误、编程出错
4. 压铆 / 螺纹问题
- 压铆螺母松动、压爆、打滑:板厚不匹配、压铆压力不对、底孔尺寸错
- 翻孔攻丝滑牙、螺纹强度不足:薄板翻孔高度不够;重载位置优先压铆螺母,不要翻孔
5. 外观、涂层缺陷
- 喷粉流挂、针孔、气泡、掉粉:表面有油、切削油、油污、磷化前处理不到位;焊缝打磨不到位容易积油
- 色差、橘皮、划痕:喷涂污染、转运磕碰
- 不锈钢 / 铝阳极色斑、水印:清洗不干净
6. 装配与密封、IP 防护类(电控箱重点)
- 箱体对角不等、门缝间隙忽大忽小,门关不上、锁不顺:焊接变形没有校正
- 密封胶槽错位、胶条压不紧 → IP54/IP65 漏水、进粉尘
- 接地柱虚焊、接地不可靠,电气安全不过
- 铰链、门锁孔位偏,开关卡顿
7. 结构设计带来的先天坑
- 薄板大面积面板鼓包、瓢曲(油罐效应):缺少加强筋
- 散热孔位置不合理、没有防尘网
- 内部干涉:PCB、端子、电源装不进去,走线空间不足



 【公众号】
 【微信咨询】
 网站地图
 厂房设备
 合作案例

